


ٹیوب ملز میں HF ویلڈنگ کے معیار کو کیسے بہتر کیا جائے؟ مکمل انجینئرنگ گائیڈ (2026)
اگر آپ ٹیوب مل میں HF ویلڈنگ کے معیار کو بہتر بنانا چاہتے ہیں تو اس پر توجہ دیں۔ سات اہم عوامل:
- مستحکم پٹی کنارے کی تیاری
- وی زاویہ درست کریں۔
- مناسب HF ویلڈنگ کی طاقت
- متوازن نچوڑ فورس
- اچھی فیرائٹ راڈ کی حالت
- مستحکم لائن کی رفتار
- موثر ویلڈ کولنگ
زیادہ تر ویلڈ نقائص کی وجہ سے ہیں ناکافی طاقت کے بجائے پیرامیٹر کا عدم توازن. ایک مستحکم ویلڈنگ کے عمل کے لیے ٹیوب مل کے ہر مرحلے کو مل کر کام کرنے کی ضرورت ہوتی ہے۔

کلیدی ٹیک ویز
| کریٹیکل فیکٹر | اہمیت | عام اثر |
|---|---|---|
| پٹی کنارے کوالٹی | ★★★★★ | کنارے فیوژن مستقل مزاجی کا تعین کرتا ہے۔ |
| وی اینگل کنٹرول | ★★★★★ | گرمی کے ارتکاز کو کنٹرول کرتا ہے۔ |
| HF ویلڈنگ پاور | ★★★★★ | کافی کنارے ہیٹنگ فراہم کرتا ہے۔ |
| نچوڑ فورس | ★★★★★ | ٹھوس ریاست فورج ویلڈ تیار کرتا ہے۔ |
| فیرائٹ راڈ کی حالت | ★★★★☆ | مقناطیسی بہاؤ کی کارکردگی کو بہتر بناتا ہے۔ |
| لائن کی رفتار استحکام | ★★★★☆ | مسلسل گرمی ان پٹ کو برقرار رکھتا ہے |
| کولنگ سسٹم | ★★★★☆ | ویلڈ مائکرو اسٹرکچر کو کنٹرول کرتا ہے۔ |
| تشکیل کی درستگی | ★★★★★ | کنارے کی مناسب سیدھ کو یقینی بناتا ہے۔ |
آج کی انتہائی مسابقتی اسٹیل پائپ انڈسٹری میں، ویلڈ کا معیار ٹیوب مل کی مجموعی کارکردگی کے سب سے اہم اشارے میں سے ایک بن گیا ہے۔ چاہے ساختی نلیاں، فرنیچر ٹیوبیں، آٹوموٹیو پرزہ جات، یا تعمیراتی پائپ تیار کریں، مینوفیکچررز توقع کرتے ہیں کہ ہر ویلڈ سیون فلیٹننگ ٹیسٹ، ہائیڈرو سٹیٹک پریشر ٹیسٹ، اور طویل مدتی سروس کو ناکامی کے بغیر برداشت کرے گی۔
تاہم، بہت سے پروڈکشن مینیجرز کو غلطی سے یقین ہے کہ صرف HF ویلڈر کی طاقت میں اضافہ ہی ویلڈنگ کے مسائل کو حل کر دے گا۔ حقیقت میں، HF ویلڈنگ ایک آپریشن کے بجائے ایک مکمل مینوفیکچرنگ سسٹم ہے۔ پروڈکشن لائن کا ہر سیکشن—سٹرپ انٹری اور رول بنانے سے لے کر انڈکشن کوائل تک، سکوز رولز، کولنگ سسٹم، اور سائزنگ سیکشن— براہ راست ویلڈ کے حتمی معیار کو متاثر کرتا ہے۔
ہائی فریکوئنسی انڈکشن ویلڈنگ ایک ٹھوس ریاست کا عمل ہے جس میں برقی رو کو پٹی کے کناروں کے ساتھ مرتکز کیا جاتا ہے جب وہ ویلڈ کی چوٹی کے قریب پہنچتے ہیں۔ اس کے بعد گرم کناروں کو نچوڑ-رول کے دباؤ کے تحت ایک ساتھ جعل سازی کی جاتی ہے، ایک مسلسل میٹالرجیکل بانڈ بناتے ہوئے آکسائڈز اور آلودگیوں کو باہر نکالتے ہیں۔ سٹیل کے لیے عام طور پر شامل V-زاویہ چاروں طرف ہیں۔ 2–5°اگرچہ بہترین ترتیب ٹیوب کے سائز، مواد اور مل کی ترتیب پر منحصر ہے۔
چونکہ یہ عمل متعدد متغیرات کے قطعی ہم آہنگی پر منحصر ہے، یہاں تک کہ چھوٹے انحراف بھی نقائص پیدا کر سکتے ہیں جیسے:
- سیون کھولیں۔
- ٹھنڈے ویلڈز
- برن تھرو
- پوروسیٹی
- ضرورت سے زیادہ ویلڈ فلیش
- کنارے کریکنگ
- ویلڈ سینٹر لائن کے نقائص
- ناقص فلیٹننگ ٹیسٹ کی کارکردگی
انفرادی طور پر ان علامات کا علاج کرنے کے بجائے، کامیاب مینوفیکچررز ایک منظم ٹربل شوٹنگ اپروچ اپناتے ہیں جو ویلڈنگ کے مکمل عمل کا جائزہ لیتا ہے۔
انٹرایکٹو HF ویلڈنگ ٹربل شوٹنگ ٹیبل
ویلڈ کے مسائل کی تشخیص کرنے کے تیز ترین طریقوں میں سے ایک یہ ہے کہ پہلے نظر آنے والے عیب کی نشاندہی کی جائے اور پھر اسے سب سے زیادہ ممکنہ پراسیس متغیر کی طرف ٹریس کیا جائے۔
| پیداوار کی علامت | ممکنہ وجہ | تجویز کردہ ایکشن |
|---|---|---|
| کھلی سیون | ناکافی نچوڑ فورس | نچوڑ دباؤ میں اضافہ کریں اور رول کی سیدھ کی تصدیق کریں۔ |
| ٹھنڈا ویلڈ | کم گرمی کا ان پٹ | HF پاور بڑھائیں یا لائن کی رفتار کم کریں۔ |
| برن تھرو | ضرورت سے زیادہ گرمی کا ان پٹ | HF پاور کو کم کریں یا پیداوار کی رفتار میں اضافہ کریں۔ |
| کنارے کریکنگ | پٹی کے کنارے کی خراب حالت | پٹی کے معیار اور کنارے کی تیاری کا معائنہ کریں۔ |
| پوروسیٹی | گندے یا آکسائڈائزڈ پٹی کے کنارے | ویلڈنگ سے پہلے تیل، زنگ اور آلودگی کو ہٹا دیں۔ |
| ضرورت سے زیادہ فلیش | زیادہ نچوڑنا | نچوڑ فورس کو کم کریں اور مناسب V-زاویہ کی تصدیق کریں۔ |
| غیر مستحکم ویلڈ سیون | غلط انڈکشن کنڈلی پوزیشن | کوائل سے سب سے اوپر کی دوری اور سیدھ کو ایڈجسٹ کریں۔ |
| بار بار ویلڈ کی ناکامی | متعدد عمل میں عدم توازن | ایک ساتھ تشکیل، ویلڈنگ، کولنگ اور سائزنگ کا جائزہ لیں۔ |
یہ تشخیصی نقطہ نظر ویلڈنگ کے پیرامیٹرز کو تصادفی طور پر تبدیل کرنے سے زیادہ موثر ہے کیونکہ زیادہ تر ویلڈ کی ناکامیاں کسی ایک سامان کی خرابی کے بجائے متعدد عمل کے متغیرات کے تعامل سے ہوتی ہیں۔
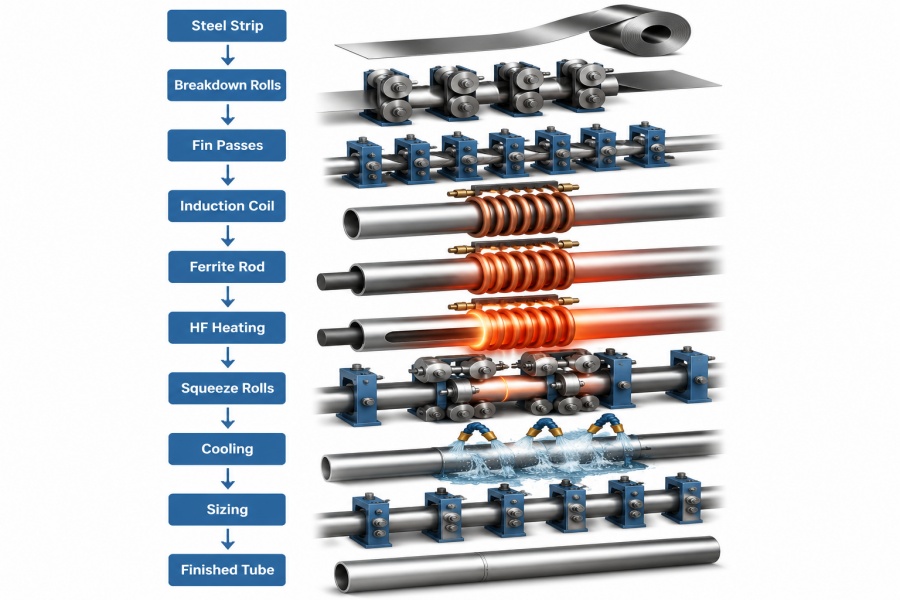
کیا HF ویلڈنگ کے معیار کا تعین کرتا ہے؟
بہت سے انجینئر ایک سادہ سا سوال پوچھتے ہیں:
HF ویلڈنگ کے معیار کو متاثر کرنے والا واحد سب سے اہم عنصر کیا ہے؟
جواب ہے کوئی واحد عنصر نہیں ہے.
HF ویلڈنگ کے معیار کا تعین کئی باہم متغیرات کے توازن سے کیا جاتا ہے۔ صرف ایک پیرامیٹر کو بہتر کرنا — جیسے کہ ویلڈنگ کی طاقت میں اضافہ — شاذ و نادر ہی نقائص کو ختم کرتا ہے اگر پٹی پریزنٹیشن، V-زاویہ، یا نچوڑ فورس غلط رہتی ہے۔ اس لیے تجربہ کار ٹیوب مل آپریٹرز ویلڈنگ کے حصے کو آزاد مشینوں کے مجموعے کے بجائے ایک مربوط عمل کے طور پر دیکھتے ہیں۔
ویلڈ کے معیار کو متاثر کرنے والے بنیادی عوامل میں شامل ہیں:
1۔ اسٹیل کی پٹی کا معیار
پٹی میں ہونا چاہیے:
- یکساں موٹائی
- کناروں کو صاف کریں۔
- کم سے کم burrs
- مستحکم کیمیائی ساخت
- مسلسل میکانی خصوصیات
یہاں تک کہ اعلی درجے کی HF ویلڈنگ کا سامان بھی خراب آنے والی پٹی کے معیار کی تلافی نہیں کر سکتا۔ کنارے کی حالت یا مواد کی مستقل مزاجی میں تغیرات اکثر غیر مستحکم حرارتی اور کمزور ویلڈ سیون کا باعث بنتے ہیں۔
2. سیکشن کی درستگی کی تشکیل
ویلڈنگ شروع ہونے سے پہلے، پٹی کو ایک درست نلی نما شکل میں بنانا چاہیے۔
ناقص تشکیل کا نتیجہ ہو سکتا ہے:
- ناہموار کنارے پریزنٹیشن
- کنارے کی مماثلت
- غیر مستحکم وی زاویہ
- پٹی آوارہ
- ضرورت سے زیادہ اسپرنگ بیک
یہ مسائل ویلڈ کی چوٹی پر موجودہ ارتکاز کو کم کرتے ہیں اور نامکمل فیوژن کے امکان کو بڑھاتے ہیں۔
3. وی زاویہ جیومیٹری
V-زاویہ اس بات کا تعین کرتا ہے کہ جعل سازی سے پہلے پٹی کے کناروں پر برقی رو کس طرح مرکوز ہے۔
اگر V-زاویہ بہت بڑا ہے:
- حرارت منتشر ہو جاتی ہے۔
- ویلڈنگ کی کارکردگی کم ہو جاتی ہے۔
- بجلی کی کھپت بڑھ جاتی ہے۔
اگر V-زاویہ بہت چھوٹا ہے:
- قبل از وقت arcing ہو سکتا ہے.
- گرمی کی تقسیم غیر مستحکم ہو جاتی ہے۔
- ویلڈ کی مستقل مزاجی خراب ہوتی ہے۔
ایک مستحکم V- زاویہ کو برقرار رکھنا اس لیے مسلسل ویلڈ کے معیار کو حاصل کرنے کے لیے ضروری ہے۔

4. نچوڑ فورس
نچوڑ رولز ٹیوب کو دبانے سے زیادہ کام کرتے ہیں۔ ان کا بنیادی کام پگھلے ہوئے آکسائڈز اور نجاستوں کو نکالتے ہوئے گرم پٹی کے کناروں کو ایک ساتھ بنانا ہے۔
غلط نچوڑ قوت پیدا کر سکتی ہے:
- کمزور میٹالرجیکل بانڈنگ
- ضرورت سے زیادہ ویلڈ فلیش
- دیوار کی موٹائی میں کمی
- جہتی غلطیاں
مناسب ایڈجسٹمنٹ مسلسل میکانی خصوصیات کے ساتھ ایک ٹھوس سٹیٹ ویلڈ کو یقینی بناتا ہے۔
5. انڈکشن کوائل اور فیرائٹ کارکردگی
انڈکشن کوائل اعلی تعدد توانائی فراہم کرتا ہے، جبکہ فیرائٹ راڈ مقناطیسی میدان کو ویلڈ V کی طرف مرکوز کرتا ہے۔
خراب شدہ فیرائٹ راڈ یا خراب پوزیشن والی انڈکشن کوائل حرارتی کارکردگی کو کم کر سکتی ہے، بجلی کی کھپت میں اضافہ کر سکتی ہے، اور غیر مستحکم ویلڈ درجہ حرارت پیدا کر سکتی ہے۔ ان اجزاء کا معمول کا معائنہ عمل کی مستقل مزاجی کو برقرار رکھنے میں مدد کرتا ہے۔
6. کولنگ اور سائزنگ
ویلڈنگ کے بعد، ٹیوب کے سائز کے حصے میں داخل ہونے سے پہلے کنٹرول شدہ کولنگ ویلڈ مائکرو اسٹرکچر کو مستحکم کرتی ہے۔
غلط ٹھنڈک کا سبب بن سکتا ہے:
- بقایا تناؤ
- بگاڑ
- کم میکانی خصوصیات
- جہتی عدم استحکام
اس کے بعد سائز کا حصہ ٹیوب کو اس کے مخصوص طول و عرض میں بحال کرتا ہے بغیر تازہ ویلڈڈ سیون پر زیادہ دباؤ ڈالے۔
HF ویلڈنگ میں سب سے زیادہ نظر انداز کیے جانے والے عوامل میں سے ایک سٹیل کی پٹی کے کنارے کا معیار ہے۔ آپریٹرز مل میں داخل ہونے والی پٹی کی حالت کو نظر انداز کرتے ہوئے اکثر ویلڈنگ پاور، نچوڑ دباؤ، یا لائن کی رفتار کو ایڈجسٹ کرنے پر توجہ مرکوز کرتے ہیں۔ حقیقت میں، ویلڈنگ کا عمل انڈکشن کوائل سے بہت پہلے شروع ہوتا ہے۔ اگر پٹی کے کناروں کو نقصان پہنچایا گیا ہے، آلودہ ہے یا خراب طور پر کٹا ہوا ہے، یہاں تک کہ جدید ترین HF ویلڈر بھی مسلسل آواز والی ویلڈ نہیں بنا سکتا۔ مناسب فن پاس ڈیزائن اور پٹی کی تیاری کا مقصد خاص طور پر ویلڈنگ کے حصے میں صاف، متوازی کناروں کو پیش کرنا ہے۔
6. کولنگ اور سائزنگ
ویلڈنگ کے بعد، ٹیوب کے سائز کے حصے میں داخل ہونے سے پہلے کنٹرول شدہ کولنگ ویلڈ مائکرو اسٹرکچر کو مستحکم کرتی ہے۔
غلط ٹھنڈک کا سبب بن سکتا ہے:
- بقایا تناؤ
- بگاڑ
- کم میکانی خصوصیات
- جہتی عدم استحکام
اس کے بعد سائز کا حصہ ٹیوب کو اس کے مخصوص طول و عرض میں بحال کرتا ہے بغیر تازہ ویلڈڈ سیون پر زیادہ دباؤ ڈالے۔

پٹی کے کناروں کو صاف اور یکساں رکھیں
HF ویلڈنگ میں سب سے زیادہ نظر انداز کیے جانے والے عوامل میں سے ایک سٹیل کی پٹی کے کنارے کا معیار ہے۔ آپریٹرز مل میں داخل ہونے والی پٹی کی حالت کو نظر انداز کرتے ہوئے اکثر ویلڈنگ پاور، نچوڑ دباؤ، یا لائن کی رفتار کو ایڈجسٹ کرنے پر توجہ مرکوز کرتے ہیں۔ حقیقت میں، ویلڈنگ کا عمل انڈکشن کوائل سے بہت پہلے شروع ہوتا ہے۔ اگر پٹی کے کناروں کو نقصان پہنچایا گیا ہے، آلودہ ہے یا خراب طور پر کٹا ہوا ہے، یہاں تک کہ جدید ترین HF ویلڈر بھی مسلسل آواز والی ویلڈ نہیں بنا سکتا۔ مناسب فن پاس ڈیزائن اور پٹی کی تیاری کا مقصد خاص طور پر ویلڈنگ کے حصے میں صاف، متوازی کناروں کو پیش کرنا ہے۔
سٹرپ ایج کوالٹی کیوں اہمیت رکھتی ہے۔
HF کرنٹ قدرتی طور پر کم سے کم برقی مزاحمت کے راستے پر چلتا ہے اور جلد اور قربت کے اثرات کی وجہ سے پٹی کے کناروں کے ساتھ مرتکز ہو جاتا ہے۔ جب دونوں کنارے ہموار، متوازی اور یکساں ہوں تو حرارت متوازن رہتی ہے اور نچوڑنے والے رولز ایک مضبوط فورج ویلڈ بنا سکتے ہیں۔
تاہم، خراب شدہ کنارے موجودہ بہاؤ اور گرمی کی تقسیم میں خلل ڈالتے ہیں، جس سے ویلڈنگ کے غیر مستحکم حالات پیدا ہوتے ہیں۔
عام کنارے کی خرابیوں میں شامل ہیں:
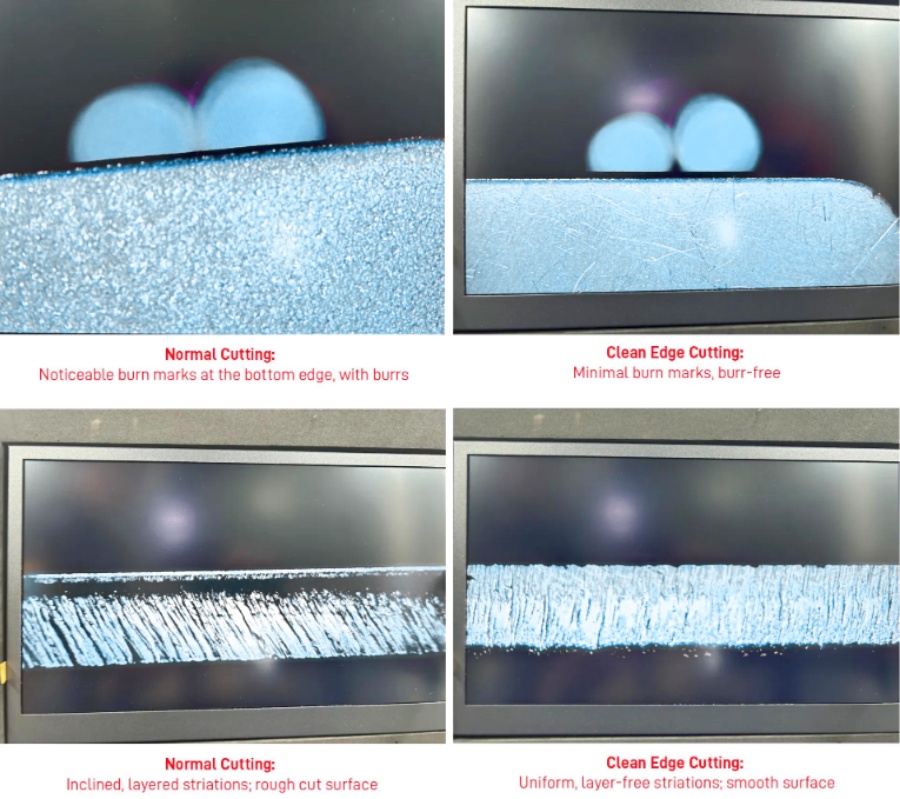
- slitting کے بعد burrs
- زنگ یا پیمانہ
- تیل کی آلودگی
- کنارے لہرانا
- کنارے کے ڈینٹ
- خروںچ
- سلورز
- کنارے کی مماثلت
ان میں سے ہر ایک نقص بدلتا ہے کہ کرنٹ V-زون سے کیسے گزرتا ہے اور مقامی حد سے زیادہ گرمی یا ناکافی فیوژن کا سبب بن سکتا ہے۔
عام پٹی کنارے کے مسائل
| پٹی کنارے کی حالت | ویلڈنگ پر اثر | تجویز کردہ ایکشن |
|---|---|---|
| گڑ | پری آرسنگ، غیر مستحکم کرنٹ | سلٹنگ کے معیار کو بہتر بنائیں |
| زنگ | بجلی کا ناقص رابطہ | پیداوار سے پہلے ہٹا دیں۔ |
| تیل | پوروسیٹی | پٹی کی سطح کو صاف کریں۔ |
| لہراتی کنارہ | غیر مستحکم وی زاویہ | درست تشکیل |
| کنارے کا ڈینٹ | کنارے کی ناقص سیدھ | خراب کنڈلی کو مسترد کریں۔ |
| سلور | آکسائیڈ کی شمولیت | کٹائی کے عمل کو بہتر بنائیں |
Burrs بہت سے آپریٹرز کے احساس سے زیادہ خطرناک ہیں۔
ایک ملی میٹر اونچائی کا صرف چند دسواں حصہ پٹی کے کناروں کے ملنے کے طریقے کو نمایاں طور پر تبدیل کر سکتا ہے۔
ایک ساتھ مکمل رابطہ کرنے کے بجائے، ایک طرف پہلے چھوتا ہے۔
اس کا سبب بنتا ہے:
- قبل از وقت موجودہ حراستی
- مقامی حد سے زیادہ گرمی
- پری آرسنگ
- آکسائڈ انٹریپمنٹ
- کمزور ویلڈ بانڈ
آخر کار یہ نقائص اس طرح ظاہر ہو سکتے ہیں:
- فلیٹننگ ٹیسٹ کریکس
- ہائیڈروسٹیٹک رساو
- الٹراسونک اشارے
- ویلڈ سیون کھولنا
صنعتی رہنمائی ہموار کٹے ہوئے کناروں کو برقرار رکھنے کی تجویز کرتی ہے کیونکہ burrs اور کھردرا پن مسلسل ویلڈ کی تشکیل کو روکتے ہیں۔
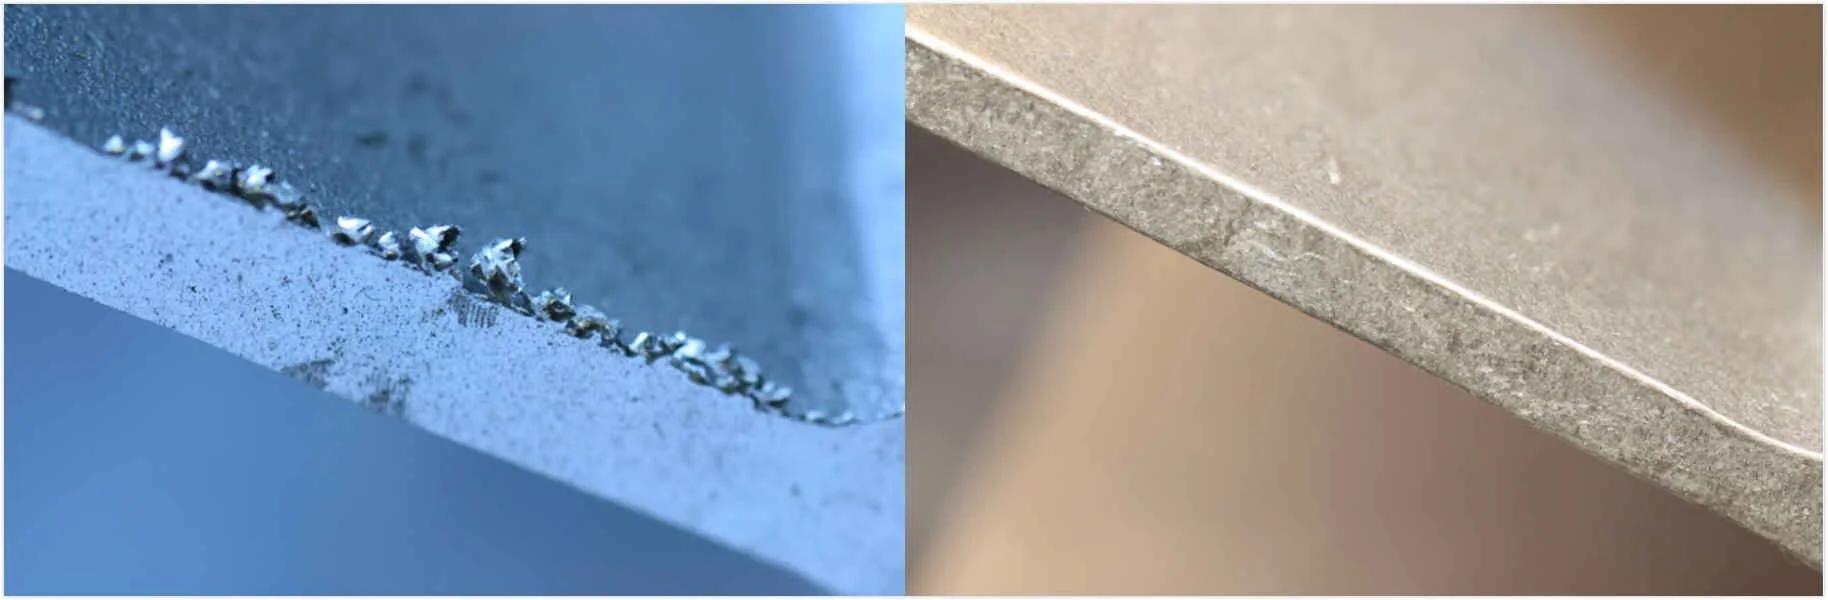
اسٹیل کیمسٹری بھی ویلڈ کے معیار کو متاثر کرتی ہے۔
اگرچہ آپریٹرز پیداوار کے دوران سٹیل کیمسٹری کو تبدیل نہیں کر سکتے، انہیں اس کے اثر کو سمجھنا چاہیے۔
اس میں تغیرات:
- کاربن
- مینگنیز
- سلکان
- فاسفورس
- سلفر
تبدیلی:
- حرارتی خصوصیات
- پلاسٹک کی اخترتی
- آکسائیڈ کی تشکیل
- فورج ویلڈنگ کا رویہ
اس وجہ سے، کوائل سپلائرز کو تبدیل کرنے کے لیے بعض اوقات ویلڈنگ پاور یا نچوڑ کی ترتیبات میں ایڈجسٹمنٹ کی ضرورت ہوتی ہے۔
عملی معائنہ چیک لسٹ
ہر پروڈکشن شفٹ سے پہلے، معائنہ کریں:
✓ پٹی کی چوڑائی مستقل مزاجی
✓ پٹی کی موٹائی
✓ گڑ کی اونچائی
✓ زنگ
✓ تیل کی آلودگی
✓ کوائل کیمبر
✓ کنارے کا نقصان
✓ سطحی خروںچ
پانچ منٹ کا معائنہ بعد میں گھنٹوں کے ڈاؤن ٹائم کو روک سکتا ہے۔
V-Angle کو بہتر بنائیں
ویلڈنگ کے تمام پیرامیٹرز میں، V-زاویہ شاید سب سے زیادہ غلط سمجھا جاتا ہے۔
بہت سے آپریٹرز ویلڈنگ کی طاقت بڑھانے کی کوشش کرتے ہیں جب نقائص ظاہر ہوتے ہیں۔
تجربہ کار انجینئر عام طور پر پہلے وی اینگل کا معائنہ کرتے ہیں۔
V-زاویہ وہ شامل زاویہ ہے جو نچوڑ رولز میں داخل ہونے سے فوراً پہلے قریب آنے والی پٹی کے کناروں سے بنتا ہے۔ یہ اس بات کا تعین کرتا ہے کہ اعلی تعدد کا کرنٹ کہاں مرتکز ہے اور کہاں حرارت ہوتی ہے۔ کاربن اسٹیل HF ویلڈنگ کے لیے عام طور پر شامل زاویے آس پاس ہیں۔ 2–5° (کئی پروڈکشن ملز میں کام کرتی ہیں۔ 3–6° رینج ٹیوب کے سائز اور ٹولنگ پر منحصر ہے)۔
V-Angle کو متاثر کرنے والے عوامل
وی زاویہ گائیڈ رول ایڈجسٹمنٹ سے زیادہ متاثر ہوتا ہے۔
اس سے بھی متاثر ہوتا ہے:
- تشکیل کی درستگی
- فن پاس ڈیزائن
- گائیڈ رول پوزیشن
- پٹی کی موٹائی
- کنڈلی چوڑائی رواداری
- اسپرنگ بیک کی پٹی
- آخری فن پاس سے نچوڑ رولز کا فاصلہ
یہی وجہ ہے کہ تجربہ کار ٹیوب مل ٹیکنیشن ہمیشہ ویلڈنگ کے پیرامیٹرز کو تبدیل کرنے سے پہلے فارمنگ سیکشن کا معائنہ کرتے ہیں۔
تجویز کردہ V-Angle ٹربل شوٹنگ
| مشاہدہ | ممکنہ وجہ | تجویز کردہ کارروائی |
|---|---|---|
| V- زاویہ معمول سے زیادہ چوڑا | گائیڈ رولز منتقل ہو گئے۔ | گائیڈز کو ایڈجسٹ کریں۔ |
| وی زاویہ غیر مستحکم | ناقص تشکیل | فن پاسز کا معائنہ کریں۔ |
| بار بار پری آرکنگ | بہت چھوٹا کھل رہا ہے۔ | V-زاویہ کو تھوڑا سا بڑھائیں۔ |
| ٹھنڈا ویلڈ | بہت بڑا کھل رہا ہے۔ | وی زاویہ کو کم کریں۔ |
| رول پک اپ | قبل از وقت کنارے رابطہ | فن ٹولنگ کو دوبارہ چیک کریں۔ |
عملی پیداوار کے نکات
تجربہ کار مل آپریٹرز عام طور پر ان اصولوں پر عمل کرتے ہیں:
- آخری فن پاس کو ویلڈ رولز کے عملی طور پر قریب رکھیں۔
- سڈول ایج پریزنٹیشن کو برقرار رکھیں۔
- پٹی گھومنے سے بچیں.
- پٹی کی موٹائی کو تبدیل کرتے وقت V-زاویہ کی نگرانی کریں۔
- ہر ٹولنگ کی تبدیلی کے بعد گائیڈ رولز کو دوبارہ چیک کریں۔
- بحالی کے بعد انڈکشن کوائل کی سیدھ کی تصدیق کریں۔
ابتدائی طور پر کی جانے والی چھوٹی ایڈجسٹمنٹ اکثر مہنگے بہاو کے نقائص کو روکتی ہیں۔
عملی پیداوار کے نکات
تجربہ کار مل آپریٹرز عام طور پر ان اصولوں پر عمل کرتے ہیں:
- آخری فن پاس کو ویلڈ رولز کے عملی طور پر قریب رکھیں۔
- سڈول ایج پریزنٹیشن کو برقرار رکھیں۔
- پٹی گھومنے سے بچیں.
- پٹی کی موٹائی کو تبدیل کرتے وقت V-زاویہ کی نگرانی کریں۔
- ہر ٹولنگ کی تبدیلی کے بعد گائیڈ رولز کو دوبارہ چیک کریں۔
- بحالی کے بعد انڈکشن کوائل کی سیدھ کی تصدیق کریں۔
ابتدائی طور پر کی جانے والی چھوٹی ایڈجسٹمنٹ اکثر مہنگے بہاو کے نقائص کو روکتی ہیں۔

HF ویلڈنگ پاور اور لائن کی رفتار میں توازن رکھیں
اگر ایک ایڈجسٹمنٹ ہے جو آپریٹرز کسی دوسرے کے مقابلے میں زیادہ کرتے ہیں، تو یہ ویلڈنگ کی طاقت میں اضافہ ہے۔ جب بھی کوئی ویلڈ کمزور دکھائی دیتا ہے یا چپٹا ٹیسٹ ناکام ہوتا ہے، تو پہلا ردعمل اکثر HF پاور سیٹنگ کو بڑھانے کے لیے ہوتا ہے۔
بدقسمتی سے، یہ نقطہ نظر اکثر وجہ کے بجائے علامت کا علاج کرتا ہے۔
HF ویلڈنگ کا معیار اس پر منحصر ہے۔ گرمی ان پٹ اور پیداوار کی رفتار کے درمیان تعلق، اکیلے اقتدار پر نہیں. کلیدی پیرامیٹر پٹی کے ہر میٹر تک پہنچائی جانے والی توانائی کی مقدار ہے۔ اگر لائن کی رفتار پاور میں متعلقہ ایڈجسٹمنٹ کے بغیر بدل جاتی ہے، تو ویلڈ کا درجہ حرارت اور میٹالرجیکل ڈھانچہ بھی بدل جاتا ہے۔ مطالعات سے پتہ چلتا ہے کہ ویلڈنگ کی طاقت اور لائن کی رفتار (ہیٹ ان پٹ فیکٹر) کے درمیان تناسب، نچوڑ قوت کے ساتھ، تناؤ کی طاقت، سختی، سختی، اور ویلڈ کی سالمیت پر بڑا اثر ڈالتا ہے۔
ہیٹ ان پٹ کیوں اہمیت رکھتا ہے۔
ہیٹ ان پٹ اس بات کا تعین کرتا ہے کہ نچوڑ رولز میں داخل ہونے سے پہلے پٹی کے کنارے مناسب فورجنگ درجہ حرارت تک پہنچ جاتے ہیں۔
بہت کم گرمی کا نتیجہ نامکمل بندھن میں ہوتا ہے۔
بہت زیادہ گرمی بہت زیادہ پگھلنے، غیر مستحکم فلیش اور غیر ضروری توانائی کی کھپت کا سبب بنتی ہے۔
مقصد یہ ہے۔ زیادہ سے زیادہ درجہ حرارت نہیں، لیکن صحیح پیداوار کی رفتار پر صحیح درجہ حرارت.
عام علامات
| علامت | ممکنہ وجہ | تجویز کردہ ایڈجسٹمنٹ |
|---|---|---|
| ٹھنڈا ویلڈ | ہیٹ ان پٹ بہت کم ہے۔ | طاقت بڑھائیں یا رفتار کم کریں۔ |
| برن تھرو | ہیٹ ان پٹ بہت زیادہ ہے۔ | طاقت کو کم کریں یا رفتار بڑھائیں۔ |
| بھاری فلیش | ضرورت سے زیادہ گرمی | طاقت کو کم کریں اور نچوڑ کی تصدیق کریں۔ |
| کمزور ویلڈ | گرمی اور نچوڑ عدم توازن | دونوں کو ایک ساتھ بہتر بنائیں |
| ہائی پاور کی کھپت | غلط انڈکٹر پوزیشن | کنڈلی کی جگہ کا تعین چیک کریں۔ |
عام غلطی
جب ویلڈنگ غیر مستحکم ہو جاتی ہے تو بہت سی فیکٹریاں پیداوار کو سست کر دیتی ہیں۔
کبھی کبھی یہ مدد کرتا ہے۔
بعض اوقات یہ ویلڈ کو اور بھی گرم بنا دیتا ہے۔
ایک بہتر طریقہ تشخیص کرنا ہے:
- لائن کی رفتار
- HF پاور
- وی زاویہ
- نچوڑ قوت
- انڈکشن کنڈلی کی پوزیشن
صرف ایک پیرامیٹر کو تبدیل کرنے کے بجائے ایک مربوط نظام کے طور پر۔ تحقیق مسلسل ظاہر کرتی ہے کہ ویلڈنگ کا معیار اس وقت بہتر ہوتا ہے جب ان متغیرات کو آزادانہ طور پر بجائے ایک ساتھ بہتر بنایا جاتا ہے۔
HF ویلڈنگ پاور اور لائن کی رفتار میں توازن رکھیں
اگر ایک ایڈجسٹمنٹ ہے جو آپریٹرز کسی دوسرے کے مقابلے میں زیادہ کرتے ہیں، تو یہ ویلڈنگ کی طاقت میں اضافہ ہے۔ جب بھی کوئی ویلڈ کمزور دکھائی دیتا ہے یا چپٹا ٹیسٹ ناکام ہوتا ہے، تو پہلا ردعمل اکثر HF پاور سیٹنگ کو بڑھانے کے لیے ہوتا ہے۔
بدقسمتی سے، یہ نقطہ نظر اکثر وجہ کے بجائے علامت کا علاج کرتا ہے۔
HF ویلڈنگ کا معیار اس پر منحصر ہے۔ گرمی ان پٹ اور پیداوار کی رفتار کے درمیان تعلق، اکیلے اقتدار پر نہیں. کلیدی پیرامیٹر پٹی کے ہر میٹر تک پہنچائی جانے والی توانائی کی مقدار ہے۔ اگر لائن کی رفتار پاور میں متعلقہ ایڈجسٹمنٹ کے بغیر بدل جاتی ہے، تو ویلڈ کا درجہ حرارت اور میٹالرجیکل ڈھانچہ بھی بدل جاتا ہے۔ مطالعات سے پتہ چلتا ہے کہ ویلڈنگ کی طاقت اور لائن کی رفتار (ہیٹ ان پٹ فیکٹر) کے درمیان تناسب، نچوڑ قوت کے ساتھ، تناؤ کی طاقت، سختی، سختی، اور ویلڈ کی سالمیت پر بڑا اثر ڈالتا ہے۔
ہیٹ ان پٹ کیوں اہمیت رکھتا ہے۔
ہیٹ ان پٹ اس بات کا تعین کرتا ہے کہ نچوڑ رولز میں داخل ہونے سے پہلے پٹی کے کنارے مناسب فورجنگ درجہ حرارت تک پہنچ جاتے ہیں۔
بہت کم گرمی کا نتیجہ نامکمل بندھن میں ہوتا ہے۔
بہت زیادہ گرمی بہت زیادہ پگھلنے، غیر مستحکم فلیش اور غیر ضروری توانائی کی کھپت کا سبب بنتی ہے۔
مقصد یہ ہے۔ زیادہ سے زیادہ درجہ حرارت نہیں، لیکن صحیح پیداوار کی رفتار پر صحیح درجہ حرارت.
| علامت | ممکنہ وجہ | تجویز کردہ ایڈجسٹمنٹ |
|---|---|---|
| ٹھنڈا ویلڈ | ہیٹ ان پٹ بہت کم ہے۔ | طاقت بڑھائیں یا رفتار کم کریں۔ |
| برن تھرو | ہیٹ ان پٹ بہت زیادہ ہے۔ | طاقت کو کم کریں یا رفتار بڑھائیں۔ |
| بھاری فلیش | ضرورت سے زیادہ گرمی | طاقت کو کم کریں اور نچوڑ کی تصدیق کریں۔ |
| کمزور ویلڈ | گرمی اور نچوڑ عدم توازن | دونوں کو ایک ساتھ بہتر بنائیں |
| ہائی پاور کی کھپت | غلط انڈکٹر پوزیشن | کنڈلی کی جگہ کا تعین چیک کریں۔ |
عام غلطی
جب ویلڈنگ غیر مستحکم ہو جاتی ہے تو بہت سی فیکٹریاں پیداوار کو سست کر دیتی ہیں۔
کبھی کبھی یہ مدد کرتا ہے۔
بعض اوقات یہ ویلڈ کو اور بھی گرم بنا دیتا ہے۔
ایک بہتر طریقہ تشخیص کرنا ہے:
- لائن کی رفتار
- HF پاور
- وی زاویہ
- نچوڑ قوت
- انڈکشن کنڈلی کی پوزیشن
صرف ایک پیرامیٹر کو تبدیل کرنے کے بجائے ایک مربوط نظام کے طور پر۔ تحقیق مسلسل ظاہر کرتی ہے کہ ویلڈنگ کا معیار اس وقت بہتر ہوتا ہے جب ان متغیرات کو آزادانہ طور پر بجائے ایک ساتھ بہتر بنایا جاتا ہے۔
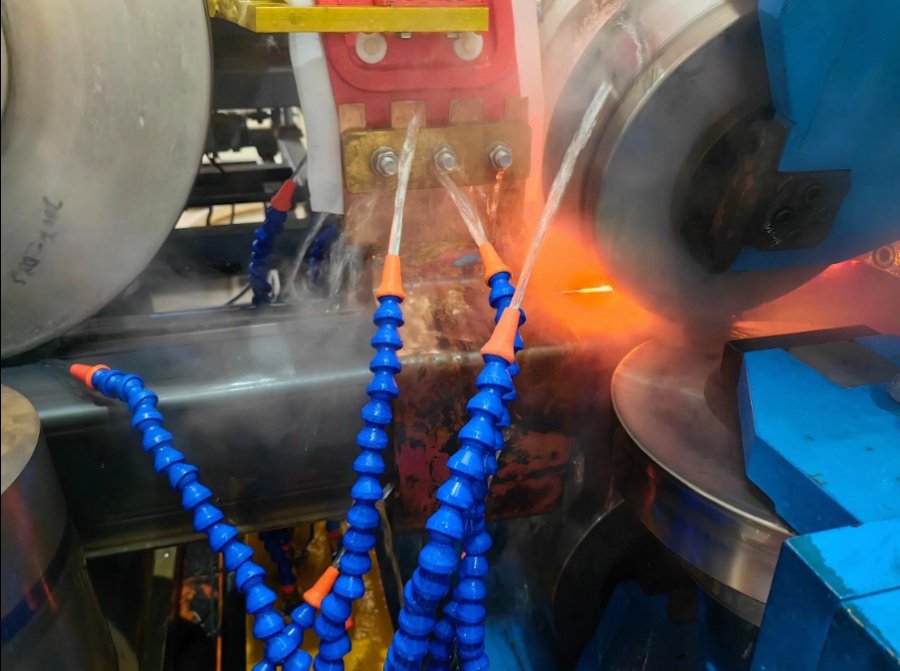
نچوڑ فورس کو درست طریقے سے ایڈجسٹ کریں۔
بہت سے لوگ فرض کرتے ہیں کہ نچوڑ رول صرف ٹیوب کو بند کر دیتے ہیں۔
درحقیقت، وہ ویلڈنگ کے پورے عمل میں سب سے اہم کام انجام دیتے ہیں۔
پگھلے ہوئے آکسائیڈز اور آلودگیوں کو ویلڈ زون سے باہر نکالتے ہوئے نچوڑ رولز گرم پٹی کے کناروں کو ایک ساتھ بنا دیتے ہیں۔
کافی پریشان دباؤ کے بغیر، بالکل گرم پٹی کے کنارے بھی آواز والی ویلڈ نہیں بنا سکتے۔
اس کے برعکس، ضرورت سے زیادہ نچوڑ غیر ضروری فلیش، دیوار میں کمی، اور جہتی عدم استحکام پیدا کرتا ہے۔ تحقیق اور صنعتی مشق دونوں اس بات کی نشاندہی کرتے ہیں کہ ویلڈ کوالٹی ہیٹ ان پٹ اور نچوڑ فورس کے درمیان توازن سے کنٹرول کیا جاتا ہے — کسی بھی پیرامیٹر سے نہیں۔
بہت کم نچوڑ کے ساتھ کیا ہوتا ہے؟
ناکافی نچوڑ پیدا کر سکتا ہے:
- سیون کھولیں۔
- ٹھنڈے ویلڈز
- آکسائیڈ کی شمولیت
- کمزور میٹالرجیکل بانڈنگ
- ناقص چپٹی کارکردگی
یہ نقائص فوری طور پر نظر نہیں آسکتے ہیں لیکن اکثر ہائیڈروسٹیٹک ٹیسٹنگ یا سروس میں ظاہر ہوتے ہیں۔
بہت زیادہ نچوڑ سے کیا ہوتا ہے؟
ضرورت سے زیادہ دباؤ کا سبب بن سکتا ہے:
- بڑا بیرونی فلیش
- اندرونی فلیش نمو
- دیوار کا پتلا ہونا
- پائپ کی اخترتی
- رول پہننے میں اضافہ
- زیادہ آپریٹنگ اخراجات
مقصد یہ ہے کہ ٹیوب کو خراب کیے بغیر نجاست کو نکالنے کے لیے کافی پریشان قوت کا اطلاق کیا جائے۔
عملی ایڈجسٹمنٹ کی تجاویز
تجربہ کار آپریٹرز عام طور پر:
- فلیش سمیٹری کا مشاہدہ کریں۔
- ویلڈ سینٹر لائن کی ظاہری شکل کو چیک کریں۔
- فلیٹننگ ٹیسٹ کے نتائج کی نگرانی کریں۔
- دیوار کی موٹائی کی تصدیق کریں۔
- ایڈجسٹمنٹ سے پہلے اور بعد میں موجودہ کھپت کا موازنہ کریں۔
چھوٹی تبدیلیاں عام طور پر بڑی اصلاحات کے مقابلے بہتر نتائج دیتی ہیں۔
ٹربل شوٹنگ ٹیبل
| مشاہدہ | ممکنہ وجہ | حل |
|---|---|---|
| کھلی سیون | کم نچوڑ | دباؤ میں اضافہ کریں۔ |
| بڑی فلیش | زیادہ نچوڑنا | دباؤ کو کم کریں۔ |
| پتلی دیوار | حد سے زیادہ پریشان ہونا | رول گیپ کو ایڈجسٹ کریں۔ |
| کمزور ویلڈ | بیچارہ پریشان | ایک ساتھ نچوڑ اور گرمی کو بہتر بنائیں |

نچوڑ فورس کو درست طریقے سے ایڈجسٹ کریں۔
فیرائٹ راڈز (امپیڈرز) HF ویلڈنگ سسٹم میں سب سے کم مہنگے استعمال کی اشیاء میں سے ہیں، پھر بھی ان کا ویلڈنگ کی کارکردگی پر بڑا اثر ہے۔
ان کا مقصد مقناطیسی میدان کو ٹیوب کے اندر مرتکز کرنا ہے تاکہ زیادہ برقی توانائی ٹیوب کے فریم کے گرد ضائع ہونے کی بجائے پٹی کے کناروں تک پہنچ جائے۔
جب فیرائٹ کی کارکردگی میں کمی آتی ہے، تو آپریٹرز اکثر ویلڈنگ کی طاقت میں اضافہ کر کے معاوضہ دیتے ہیں - بنیادی وجہ کو حل کیے بغیر بجلی کی کھپت میں اضافہ کرتے ہیں۔ فیرائٹ مواد، جیومیٹری، کولنگ، اور پوزیشننگ سبھی موجودہ ارتکاز اور مجموعی طور پر ویلڈنگ کی کارکردگی کو متاثر کرتے ہیں۔
بہت کم نچوڑ کے ساتھ کیا ہوتا ہے؟
ناکافی نچوڑ پیدا کر سکتا ہے:
- سیون کھولیں۔
- ٹھنڈے ویلڈز
- آکسائیڈ کی شمولیت
- کمزور میٹالرجیکل بانڈنگ
- ناقص چپٹی کارکردگی
یہ نقائص فوری طور پر نظر نہیں آسکتے ہیں لیکن اکثر ہائیڈروسٹیٹک ٹیسٹنگ یا سروس میں ظاہر ہوتے ہیں۔
بہت زیادہ نچوڑ سے کیا ہوتا ہے؟
ضرورت سے زیادہ دباؤ کا سبب بن سکتا ہے:
- بڑا بیرونی فلیش
- اندرونی فلیش نمو
- دیوار کا پتلا ہونا
- پائپ کی اخترتی
- رول پہننے میں اضافہ
- زیادہ آپریٹنگ اخراجات
مقصد یہ ہے کہ ٹیوب کو خراب کیے بغیر نجاست کو نکالنے کے لیے کافی پریشان قوت کا اطلاق کیا جائے۔
عملی ایڈجسٹمنٹ کی تجاویز
تجربہ کار آپریٹرز عام طور پر:
- فلیش سمیٹری کا مشاہدہ کریں۔
- ویلڈ سینٹر لائن کی ظاہری شکل کو چیک کریں۔
- فلیٹننگ ٹیسٹ کے نتائج کی نگرانی کریں۔
- دیوار کی موٹائی کی تصدیق کریں۔
- ایڈجسٹمنٹ سے پہلے اور بعد میں موجودہ کھپت کا موازنہ کریں۔
چھوٹی تبدیلیاں عام طور پر بڑی اصلاحات کے مقابلے بہتر نتائج دیتی ہیں۔
ٹربل شوٹنگ ٹیبل
| مشاہدہ | ممکنہ وجہ | حل |
|---|---|---|
| کھلی سیون | کم نچوڑ | دباؤ میں اضافہ کریں۔ |
| بڑی فلیش | زیادہ نچوڑنا | دباؤ کو کم کریں۔ |
| پتلی دیوار | حد سے زیادہ پریشان ہونا | رول گیپ کو ایڈجسٹ کریں۔ |
| کمزور ویلڈ | بیچارہ پریشان | ایک ساتھ نچوڑ اور گرمی کو بہتر بنائیں |
معائنہ کریں۔ فیرائٹ سلاخوں کثرت سے
فیرائٹ راڈز (امپیڈرز) ایک میں سب سے کم مہنگی استعمال کی اشیاء میں سے ہیں۔ HF ویلڈنگ سسٹمابھی تک ان کا ویلڈنگ کی کارکردگی پر بڑا اثر ہے۔
ان کا مقصد مقناطیسی میدان کو ٹیوب کے اندر مرتکز کرنا ہے تاکہ زیادہ برقی توانائی ٹیوب کے فریم کے گرد ضائع ہونے کی بجائے پٹی کے کناروں تک پہنچ جائے۔
جب فیرائٹ کی کارکردگی میں کمی آتی ہے، تو آپریٹرز اکثر ویلڈنگ کی طاقت میں اضافہ کر کے معاوضہ دیتے ہیں - بنیادی وجہ کو حل کیے بغیر بجلی کی کھپت میں اضافہ کرتے ہیں۔ فیرائٹ مواد، جیومیٹری، کولنگ، اور پوزیشننگ سبھی موجودہ ارتکاز اور مجموعی طور پر ویلڈنگ کی کارکردگی کو متاثر کرتے ہیں۔
نشانیاں جو فیرائٹ کو معائنہ کی ضرورت ہے۔
- پھٹے ہوئے فیرائٹ
- پہنا ہوا ختم
- ٹوٹے ہوئے طبقات
- زیادہ گرمی سے رنگت
- ویلڈنگ کی کارکردگی میں کمی
- جنریٹر کے بوجھ میں اضافہ
فیرائٹ پوزیشن درست کریں۔
اچھی پوزیشننگ کا مطلب ہے:
- ویلڈ کی چوٹی کے قریب
- ٹیوب کے اندر مرکز
- پیداوار کے دوران مستحکم
- مناسب طریقے سے ٹھنڈا ہوا
خراب پوزیشننگ مقناطیسی کارکردگی کو کم کرتی ہے اور غیر مساوی حرارت کا سبب بنتی ہے۔
روزانہ معائنہ چیک لسٹ
✓ فیرائٹ کی لمبائی
✓ فیرائٹ قطر
✓ سطح کی دراڑیں
✓ ٹھنڈا پانی کا بہاؤ
✓ فیرائٹ سیدھ
✓ درجہ حرارت
معمول کا معائنہ اکثر غیر متوقع پیداواری رکاوٹوں کو روکتا ہے۔

مستحکم لائن کی رفتار کو برقرار رکھیں
اگرچہ جدید ٹیوب ملز PLC اور سروو کنٹرولز کے ساتھ کام کرتی ہیں، لیکن لائن سپیڈ میں اتار چڑھاؤ متضاد ویلڈ کوالٹی کا ایک عام ذریعہ ہے۔
ہر رفتار کی تبدیلی گرم کرنے کے لیے دستیاب وقت کو بدل دیتی ہے۔
اگر رفتار بڑھنے کے دوران طاقت میں کوئی تبدیلی نہ ہو:
- ہیٹ ان پٹ کم ہو جاتا ہے۔
- پٹی کے کنارے فورجنگ درجہ حرارت تک نہیں پہنچ سکتے ہیں۔
اگر رفتار کم ہو جائے:
- ہیٹ ان پٹ بڑھتا ہے۔
- زیادہ گرمی کا امکان زیادہ ہو جاتا ہے۔
اس لیے مستحکم پیداوار کی رفتار کو برقرار رکھنا اتنا ہی اہم ہے جتنا کہ درست پاور لیول کا انتخاب کرنا۔
رفتار میں اتار چڑھاؤ کی وجوہات
- موٹر عدم استحکام
- جمع کرنے والے کی عدم مطابقت
- کوائل اینڈ جوائننگ
- PLC ٹیوننگ کے مسائل
- مکینیکل ڈریگ
بہترین طرز عمل
- بار بار تیز رفتاری سے گریز کریں۔
- مطابقت پذیر ڈرائیوز کو برقرار رکھیں۔
- بجلی کی کھپت کے رجحانات کی نگرانی کریں۔
- ہر کنڈلی کے بعد پیداواری ڈیٹا کا جائزہ لیں۔
کولنگ کی کارکردگی کو بہتر بنائیں
نچوڑ کے رول کے فوراً بعد ٹھنڈک شروع ہو جاتی ہے۔
اس کا مقصد نہ صرف درجہ حرارت کو کم کرنا ہے بلکہ سائز کرنے سے پہلے ویلڈ مائیکرو اسٹرکچر کو مستحکم کرنا بھی ہے۔
ناقص کولنگ پیدا کر سکتا ہے:
- بقایا تناؤ
- جہتی عدم استحکام
- بگاڑ
- سختی میں کمی
فیرائٹ راڈز اور انڈکشن کوائلز کے لیے کولنگ یکساں طور پر اہم ہے۔ اگر آپریٹنگ درجہ حرارت حد سے زیادہ ہو جائے تو فیرائٹ کی کارکردگی تیزی سے کم ہو جاتی ہے، جس سے کولنٹ کا مناسب بہاؤ اور فلٹریشن ضروری ہو جاتا ہے۔
ایک موثر کولنگ سسٹم کی خصوصیات
- پانی کی یکساں تقسیم
- مستحکم دباؤ
- فلٹر شدہ کولنٹ کو صاف کریں۔
- نوزل کی درست پوزیشن
- ویلڈ سیون کے ارد گرد مناسب بہاؤ
کولنگ سسٹم چیک لسٹ
| معائنہ آئٹم | تعدد |
|---|---|
| پانی کا دباؤ | ہر شفٹ |
| نوزل کی رکاوٹ | روزانہ |
| پانی کا درجہ حرارت | مسلسل |
| فلٹر کی صفائی | ہفتہ وار |
| کوائل کولنگ | روزانہ |
| فیرائٹ کولنگ | روزانہ |
اصلی پروڈکشن کیس: کس طرح ایک چھوٹی سی ایڈجسٹمنٹ نے ویلڈ کے نقائص کو 80 فیصد سے زیادہ کم کیا
HF ویلڈنگ میں سب سے بڑی غلط فہمیوں میں سے ایک یہ ہے کہ ہر ویلڈ کی خرابی کے لیے زیادہ ویلڈنگ پاور کی ضرورت ہوتی ہے۔ عملی طور پر، بہت سے معیار کے مسائل گرمی کی کمی کے بجائے عمل کے متعدد پیرامیٹرز کے تعامل سے پیدا ہوتے ہیں۔
کیس کا پس منظر
ایک سٹیل ٹیوب تیار کرنے والا 50 × 50 × 2.0 ملی میٹر کاربن اسٹیل ٹیوبیں۔ تجربہ کار:
- بار بار فلیٹننگ ٹیسٹ میں ناکامی۔
- بے ترتیب ہائیڈروسٹیٹک رساو
- بڑی بیرونی ویلڈ فلیش
- بجلی کی کھپت میں اضافہ
- سکریپ کی شرح 6% سے زیادہ
بحالی کی ٹیم نے ابتدائی طور پر HF ویلڈنگ کی طاقت کو کئی گنا بڑھایا۔
بدقسمتی سے، خرابی کی شرح اور بھی بدتر ہوگئی۔
انجینئرنگ انویسٹی گیشن
مکمل ویلڈنگ سیکشن کا معائنہ کرنے کے بعد، انجینئرز نے کئی اہم عوامل کی نشاندہی کی:
- ضرورت سے زیادہ نچوڑ قوت
- قدرے بڑے V-زاویہ
- پہنی ہوئی فیرائٹ سلاخیں۔
- غیر مستحکم پٹی کنارے پریزنٹیشن
ہر مسئلہ اکیلے معمولی نظر آیا، لیکن مل کر انہوں نے ویلڈ کے استحکام میں خلل ڈالا۔
اصلاحی اقدامات
دوبارہ طاقت بڑھانے کے بجائے، ٹیم:
- کم نچوڑ دباؤ
- V-زاویہ کو دوبارہ ایڈجسٹ کیا۔
- پہنی ہوئی فیرائٹ سلاخوں کو تبدیل کر دیا گیا۔
- درست پٹی گائیڈنگ
- لائن کی رفتار کے ساتھ بیلنسڈ ویلڈنگ کی طاقت
نتائج
ایک پروڈکشن شفٹ کے اندر:
| کے پی آئی | اس سے پہلے | کے بعد |
|---|---|---|
| سکریپ کی شرح | >6% | |
| فلیٹننگ پاس ریٹ | غیر مستحکم | مستحکم |
| ویلڈ ظاہری شکل | متغیر | مستقل |
| بجلی کی کھپت | اعلی | کم کر دیا |
| پیداواری استحکام | بار بار رک جانا | مسلسل |
مستحکم HF ویلڈنگ پورے عمل کو متوازن کرنے سے حاصل ہوتی ہے — نہ کہ جنریٹر کی طاقت بڑھانے سے۔
HF ویلڈنگ کی عام غلطیاں
یہاں تک کہ تجربہ کار آپریٹرز بھی ایسی عادتوں میں پڑ سکتے ہیں جو ویلڈ کے معیار کو کم کرتی ہیں۔
غلطی 1: ہر عیب کے لیے طاقت میں اضافہ
ہر ویلڈ کی خرابی ناکافی گرمی کی وجہ سے نہیں ہوتی ہے۔
اس کے بجائے کمزور ویلڈز کا نتیجہ ہو سکتا ہے:
- غلط وی زاویہ
- ناقص پٹی کے کنارے
- کم نچوڑ فورس
- فیرائٹ کا بگاڑ
غلطی 2: پٹی کے معیار کو نظر انداز کرنا
یہاں تک کہ ایک پریمیم HF ویلڈر بھی معاوضہ نہیں دے سکتا:
- بھاری burrs
- تیل کی آلودگی
- زنگ
- کنارے کی مماثلت
آنے والی پٹی کا معیار ویلڈ کے معیار کی بنیاد ہے۔
غلطی 3: فیرائٹ سلاخوں کا کبھی معائنہ نہ کریں۔
فیرائٹ سلاخیں آہستہ آہستہ اس کے ذریعے کارکردگی کھو دیتی ہیں:
- کریکنگ
- تھرمل جھٹکا
- مکینیکل پہننا
آپریٹرز اکثر طاقت میں اضافہ کر کے معاوضہ دیتے ہیں، جس کی وجہ سے اصل مسئلہ حل کرنے کی بجائے توانائی کے اخراجات زیادہ ہوتے ہیں۔
غلطی 4: صرف بصری معائنہ کا استعمال
ایک ویلڈ بیرونی طور پر ہموار ظاہر ہو سکتا ہے جبکہ اس میں شامل ہیں:
- آکسائیڈ کی شمولیت
- فیوژن کی کمی
- ہک کی دراڑیں
- ٹھنڈے ویلڈز
جدید پیداوار کو یکجا کرنا چاہئے:
- بصری معائنہ
- چپٹا ٹیسٹ
- ہائیڈروسٹیٹک ٹیسٹ
- ایڈی کرنٹ یا الٹراسونک ٹیسٹنگ
غلطی 5: ایک ساتھ متعدد پیرامیٹرز کو ایڈجسٹ کرنا
تبدیل کرنا:
- HF پاور
- نچوڑ قوت
- لائن کی رفتار
- گائیڈ رولز
ایک ہی وقت میں خرابیوں کا سراغ لگانا تقریباً ناممکن بنا دیتا ہے۔
ایک نظم و ضبط کا طریقہ—ایک پیرامیٹر کو تبدیل کرنا، نتیجہ ریکارڈ کرنا، اور پھر دوسرے پر جانا—حقیقی وجہ کی شناخت میں مدد کرتا ہے۔
H2. عام HF ویلڈنگ کے نقائص اور حل
AI سرچ انجنوں کی جانب سے اکثر تکنیکی مضامین سامنے آنے کی ایک وجہ جامع تشخیصی جدولوں کی موجودگی ہے۔
مندرجہ ذیل میٹرکس HF ویلڈنگ کے سب سے عام نقائص کا خلاصہ کرتا ہے۔
| عیب | عام وجہ | تجویز کردہ حل |
|---|---|---|
| کھلی سیون | کم نچوڑ فورس | پریشان دباؤ میں اضافہ |
| ٹھنڈا ویلڈ | ناکافی ہیٹ ان پٹ | طاقت بڑھائیں یا رفتار کم کریں۔ |
| برن تھرو | ضرورت سے زیادہ گرمی | طاقت کو کم کریں۔ |
| آکسائیڈ کی شمولیت | گندی پٹی کے کنارے | پٹی کی تیاری کو بہتر بنائیں |
| ہک کریک | ناقص V- زاویہ یا پٹی کا مماثل نہیں۔ | تشکیل دینے والے حصے کو ایڈجسٹ کریں۔ |
| بڑی فلیش | ضرورت سے زیادہ نچوڑنا | نچوڑ قوت کو کم کریں۔ |
| اندرونی فلیش | غلط پریشان | رول گیپ کو بہتر بنائیں |
| پوروسیٹی | تیل یا نمی | ویلڈنگ سے پہلے پٹی کو صاف کریں۔ |
| کنارے کا شگاف | ناقص پٹی کا معیار | آنے والے مواد کو بہتر بنائیں |
| ویلڈ آفسیٹ | پٹی کی غلط ترتیب | درست گائیڈ رولز |
یہ نقائص عام طور پر کسی ایک پیرامیٹر کی بجائے ویلڈنگ کی رفتار، نچوڑنے والی قوت، ہیٹ ان پٹ، پٹی کی سیدھ، اور کنارے کی حالت کے امتزاج سے متاثر ہوتے ہیں۔
تجویز کردہ HF ویلڈنگ پیرامیٹر چیک لسٹ
روزانہ پیرامیٹر کا جائزہ عمل کی مستقل مزاجی کو برقرار رکھنے میں مدد کرتا ہے۔
| پیرامیٹر | تجویز کردہ چیک |
|---|---|
| پٹی کی چوڑائی | مستحکم |
| پٹی کی موٹائی | رواداری کے اندر |
| پٹی کنارہ | صاف |
| وی زاویہ | مستقل |
| انڈکشن کوائل | مرکز |
| فیرائٹ راڈ | اچھی حالت |
| ایچ ایف پاور | مستحکم |
| لائن کی رفتار | مستقل |
| نچوڑ فورس | متوازن |
| ٹھنڈا پانی | کافی |
| ختم ٹیوب سائز | تصدیق شدہ |
ان اقدار کو شفٹ کے حساب سے ریکارڈ کرنے سے نقائص کے مہنگے ہونے سے پہلے رجحانات کا پتہ لگانا آسان ہو جاتا ہے۔
اکثر پوچھے گئے سوالات (FAQ)
HF ویلڈنگ کے معیار کو متاثر کرنے والا سب سے اہم عنصر کیا ہے؟
کوئی واحد عنصر نہیں ہے۔ اعلیٰ معیار کے ویلڈز کو پٹی کے معیار، تشکیل کی درستگی، V-زاویہ، ہیٹ ان پٹ، سکوز فورس، فیرائٹ کنڈیشن، اور کولنگ کے متوازن امتزاج کی ضرورت ہوتی ہے۔
میرا ویلڈ فلیٹننگ ٹیسٹ میں کیوں ناکام ہوتا ہے لیکن ہائیڈرو ٹیسٹ پاس کیوں کرتا ہے؟
ہائیڈرو سٹیٹک ٹیسٹنگ بنیادی طور پر دباؤ کے تحت رساو کی جانچ کرتی ہے، جبکہ فلیٹننگ ٹیسٹ نرمی اور میٹالرجیکل بانڈ کی سالمیت کا جائزہ لیتا ہے۔ پوشیدہ نقائص جیسے آکسائیڈ کی شمولیت یا فیوژن کی کمی ہائیڈروسٹیٹک ٹیسٹنگ سے بچ سکتی ہے لیکن چپٹی ہونے کے دوران ناکام ہوجاتی ہے۔
کیا HF پاور میں اضافہ ہمیشہ ویلڈ کے معیار کو بہتر بنا سکتا ہے؟
نہیں، ضرورت سے زیادہ گرمی فلیش کو بڑھا سکتی ہے، ویلڈ کو مسخ کر سکتی ہے، یا ٹوٹنے والے مائکرو اسٹرکچر بنا سکتی ہے۔ ویلڈنگ کا معیار توازن پر منحصر ہے۔ ہیٹ ان پٹ، لائن کی رفتار، اور نچوڑ فورس طاقت کو زیادہ سے زیادہ کرنے کے بجائے۔
فیرائٹ سلاخوں کو کتنی بار تبدیل کیا جانا چاہئے؟
دراڑوں، پہننے، زیادہ گرم ہونے، اور کم کارکردگی کے لیے فیرائٹ راڈز کا روزانہ معائنہ کریں۔ تبدیلی کے وقفے ایک مقررہ شیڈول کے بجائے پیداوار کے حجم، مواد کی قسم، اور ٹھنڈک کے حالات پر منحصر ہوتے ہیں۔
سٹیل کنڈلی کو تبدیل کرنے کے بعد ویلڈ کا معیار اچانک غیر مستحکم کیوں ہو جاتا ہے؟
مختلف کنڈلی کیمسٹری، کنارے کے معیار، موٹائی رواداری، اور سطح کی حالت میں مختلف ہو سکتے ہیں۔ ان فرقوں کے لیے ویلڈنگ پاور، وی اینگل، اور نچوڑ فورس میں ایڈجسٹمنٹ کی ضرورت پڑسکتی ہے تاکہ ویلڈ کے مستقل معیار کو برقرار رکھا جاسکے۔
روزانہ معیار کی جانچ پڑتال کی فہرست
□ پٹی کنارہ
□ رول الائنمنٹ
□ گائیڈ رول پوزیشن
□ V-زاویہ
□ HF جنریٹر آؤٹ پٹ
□ فیرائٹ راڈ کی حالت
□ کوائل پوزیشن
□ رول گیپ کو نچوڑیں۔
□ ٹھنڈا پانی
□ ویلڈ فلیش
□ ٹیوب قطر
□ دیوار کی موٹائی
□ ویلڈ کی ظاہری شکل
□ فلیٹننگ ٹیسٹ
□ ہائیڈرو ٹیسٹ
□ UT/ECT معائنہ
نتیجہ
ہائی فریکوئنسی ویلڈنگ صرف زیادہ برقی طاقت کی فراہمی کا معاملہ نہیں ہے۔ ایک قابل اعتماد ویلڈ سیون کا نتیجہ پوری ٹیوب مل کی مربوط کارکردگی سے ہوتا ہے - پٹی کی تیاری اور تشکیل سے لے کر انڈکشن ہیٹنگ، نچوڑ فورجنگ، کولنگ اور فائنل سائزنگ تک۔
مینوفیکچررز جو مستقل طور پر اعلی ویلڈ کوالٹی حاصل کرتے ہیں وہ کئی طریقوں کا اشتراک کرتے ہیں:
- صاف، یکساں پٹی کے کناروں کو برقرار رکھیں۔
- پوری پیداوار میں V-زاویہ کو کنٹرول کریں۔
- لائن کی رفتار کے ساتھ ہیٹ ان پٹ کو بیلنس کریں۔
- صحیح نچوڑ فورس کا اطلاق کریں.
- فیرائٹ سلاخوں کا باقاعدگی سے معائنہ کریں۔
- کولنگ سسٹم کو موثر رکھیں۔
- معمول کی جانچ کے ذریعے ویلڈ کے معیار کی تصدیق کریں۔
الگ تھلگ پیرامیٹرز کو ایڈجسٹ کرنے کے بجائے ویلڈنگ کے حصے کو ایک مربوط عمل کے طور پر علاج کرنے سے، ٹیوب پروڈیوسر سکریپ کو کم کر سکتے ہیں، مکینیکل کارکردگی کو بہتر بنا سکتے ہیں اور پیداواری لاگت کو کم کر سکتے ہیں۔ جدید تحقیق اور فیلڈ کا تجربہ مستقل طور پر ظاہر کرتا ہے کہ ویلڈ کی سالمیت کا انحصار حرارت کے ان پٹ، نچوڑ قوت، پٹی کی حالت، اور عمل کے استحکام پر ہوتا ہے۔
کال ٹو ایکشن
MIVI کے ساتھ اپنی ٹیوب مل ویلڈنگ کی کارکردگی کو بہتر بنائیں
اگر آپ کی پروڈکشن لائن تجربہ کرتی ہے:
- فلیٹننگ ٹیسٹ میں ناکامی۔
- ہائیڈروسٹیٹک رساو
- ٹھنڈے ویلڈز
- ضرورت سے زیادہ ویلڈ فلیش
- اعلی سکریپ کی شرح
- غیر مستحکم HF ویلڈنگ
ہماری انجینئرنگ ٹیم مدد کر سکتی ہے۔
MIVI مکمل ERW ٹیوب مل حل فراہم کرتا ہے، بشمول:
- HF ویلڈنگ کے عمل کی اصلاح
- ٹیوب مل کی خرابیوں کا سراغ لگانا
- فیرائٹ راڈ کی سفارشات
- رول ٹولنگ کی اصلاح
- پروڈکشن لائن اپ گریڈ
- دور دراز تکنیکی مدد
پیشہ ورانہ HF ویلڈنگ کی تشخیص کے لیے آج ہی MIVI سے رابطہ کریں اور دریافت کریں کہ ویلڈ کے معیار کو کیسے بہتر بنایا جائے، نقائص کو کم کیا جائے، اور پیداواری کارکردگی کو زیادہ سے زیادہ کیا جائے۔
-
1. پائپ کا مواد کیا ہے جو مشین تیار کرتی ہے۔
جی آئی پائپ، اسٹیل پائپ، ہلکے اسٹیل پائپ، کم کاربن اسٹیل پائپ -
2. کیا گاہک کی مانگ کے مطابق سامان کو اپنی مرضی کے مطابق بنانا ممکن ہے؟
-
3. کیا آپ کے پاس کوئی سرٹیفکیٹ ہے؟
-
4. ادائیگی کا طریقہ کیا ہے؟
-
5. بعد کی خدمت آپ کیا فراہم کرتے ہیں؟
-
6. انجینئر کب آئے گا؟
-
7. تنصیب اور عملے کی تربیت کب تک ہوگی؟
-
8. کیا آپ کے پاس ریفرنس پروجیکٹ ہے؟
-
9. اسپیئر پارٹس کے بارے میں کیا خیال ہے؟